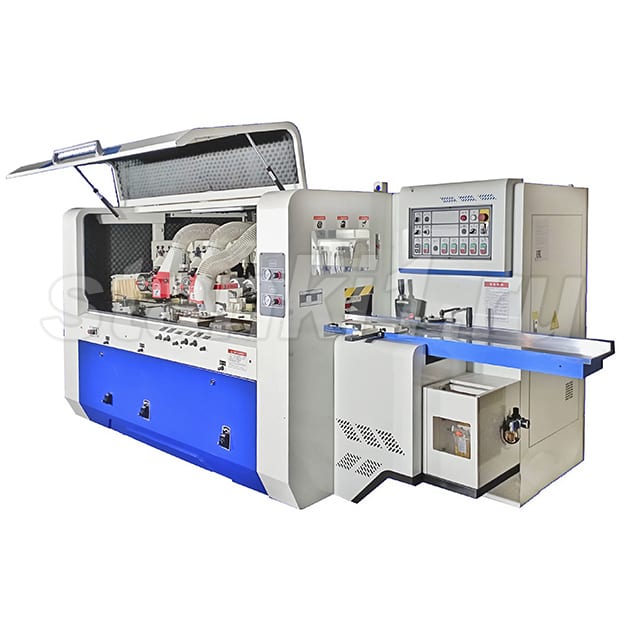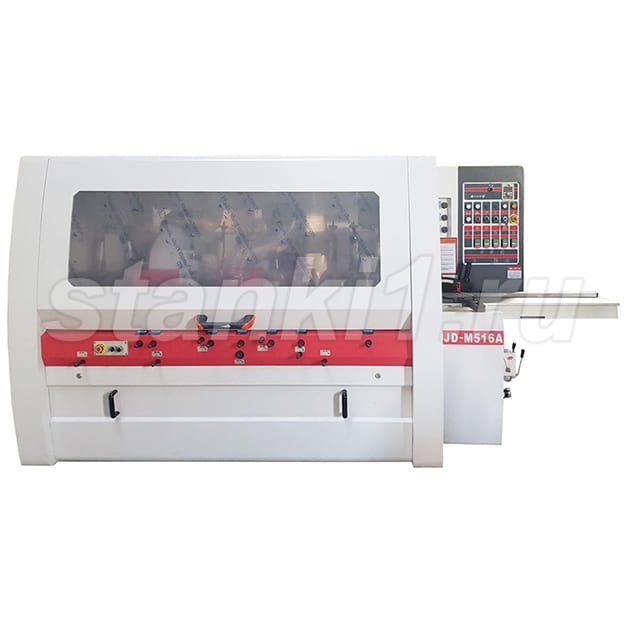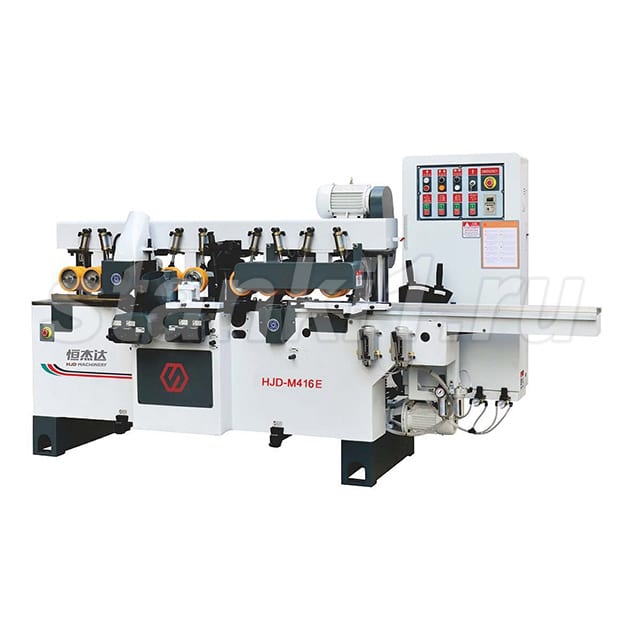
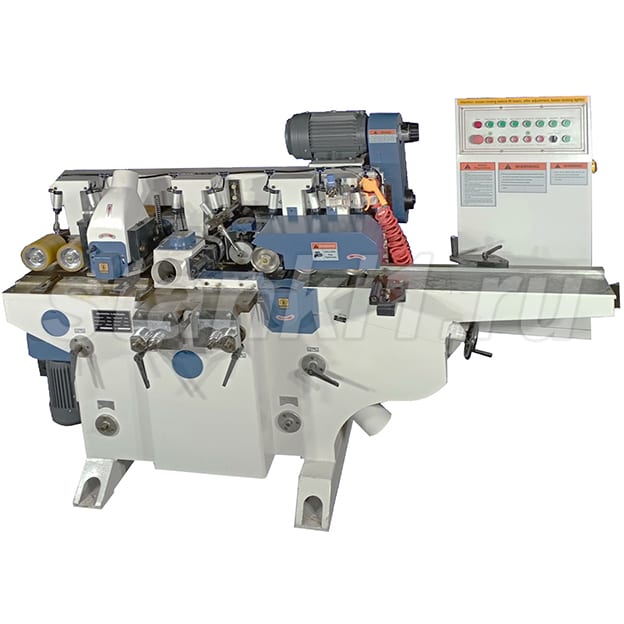
Четырёхсторонний станок продольно-строгальный MB4016GX4
Четырёхсторонний продольно-фрезерный станок. Ширина обработки — 20-170 мм; высота обработки — 8-110 мм.
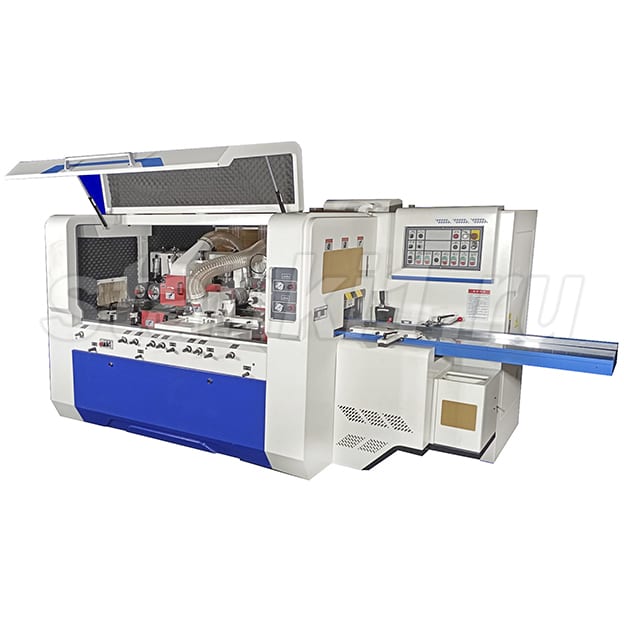
Четырёхсторонний продольно-фрезерный станок. Ширина обработки — 20-200 мм; высота обработки — 8-125 мм.
По запросу
Стоимость зависит от комплектации, условий доставки и наличия на складе. Готовим коммерческое предложение индивидуально и присылаем на почту.
Производитель может изменять характеристики без предварительного уведомления. Актуальные параметры подтверждаем в коммерческом предложении.
Четырёхсторонний станок QMB520AT — это четырёхсторонний продольно-фрезерный станок, предназначенный для решения задачи «обработка заготовки с четырёх сторон за один проход».
Станок применяют там, где требуется работать по направлениям: погонаж, вагонка, профильный брус, наличники, плинтус, мебельный брусок.
Ключевые параметры модели: ширина обработки — 20-200 мм; высота обработки — 8-125 мм; скорость подачи — 8-33 м/мин; количество шпинделей — 5 шт. Полная таблица характеристик приведена ниже.
Четырёхсторонний станок — это переход от столярки к производству. За один проход заготовка получает готовый профиль со всех четырёх сторон: то, на что фуганок и рейсмус тратят четыре отдельные операции с промежуточным складированием.
На что смотреть при выборе. Число шпинделей = число одновременных плоскостей и профилей. Пятый и шестой шпиндель нужны под сложный профиль, а не «про запас».
Ориентировочная производительность оборудования этого класса — 1500–4000 погонных метров за смену при 2 операторах. Рассчитать срок окупаемости под вашу загрузку можно в калькуляторе — ссылка на него есть на этой странице.
Поставка, пусконаладка и обучение операторов — по всей России. Цена зависит от комплектации, условий доставки и наличия на складе, поэтому мы готовим коммерческое предложение индивидуально: оставьте заявку, и мы пришлём расчёт на почту.
Четырёхсторонний 5-ти шпиндельный станок QMB520AT предназначен для высокоточной четырехсторонней обработки деревянной заготовки с целью получения высококачественных погонажных изделий за один проход ( вагонка, евровагонка, половая доска и др.)
После обработки отпадает необходимость в последующем шлифовании профилированных и строганных поверхностей. На станке установлен звукоизоляционный кожух, обеспечивающий дополнительную безопасность и пониженный уровень шума при работе. Сбалансированное расположение на всей протяженности станка рабочих узлов обеспечивает плавное прохождение заготовки максимальных сечений.
Отличительные особенности:
Высокоточные динамически сбалансированные шпиндели, прошедшие прецензионную обработку и контроль
Позволяют достигать безупречного качества строгания с точностью до 0,01 мм. Шпинделя собраны с применением самых точных в мире подшипников известной фирмы SKF (Швеция) и не требуют смазки в процессе эксплуатации. Перед установкой на станок, все шпинделя проходят предварительную обкатку. Стандартная частота вращения шпинделя 6000 об/мин. По запросу частота вращения может быть увеличена до 7 500 об/мин. Каждый шпиндель оснащен четырьмя разнесенными подшипниками, реальное биение шпинделя 0.001 мм.
Настройка всех шпинделей легко производятся с передней панели станка, не открывая защитного кожуха. Гофрированные чехлы предотвращают попадание стружки и опилок на механизмы перемещения шпинделей.
Подающий и рабочий столы прошли специальную термическую обработку для достижения максимальной прочности и покрыты толстым слоем твердого хрома (0.3 мм) для достижения повышенной износоустойчивости.
Настройка направляющей и подающего стола легко производится посредством рычагов быстрой настройки.
Цельнолитая чугунная станина, прошедшая специальную термообработку
Обеспечивает максимальную стабильность и надежность, полностью исключает возможность возникновения вибрации даже при обработке массивных заготовок.
Разработана с учетом мировых тенденции в станкостроении, для максимальной защиты и удобства управления станком.
Прижим подающих вальцов осуществляется с помощью пневмоцилиндров, обеспечивающих стабильное и равномерное усилие прижимных вальцов.
Необходима для быстрой и удобной работы в режиме перенастройке станка.
Установлена отдельная система для подачи смазки на рабочий стол при обработке массивных изделий и смолянистых заготовок. Смазка рабочих поверхностей станка осуществляется вручную, что удобно в управлении станком.
Специально разработанный механизм подачи коротких заготовок позволяет обрабатывать заготовки длинной от 180 мм при подачи торец в торец, и от 250 мм при подачи одной заготовки.
Высокоточная, надежная система подачи заготовок
Приводные верхние рифленые ролики на входе + нижний приводной рифленый ролик позволяют обрабатывать массивные заготовки и заготовки естественной влажности.
Деликатная и надежная система подачи детали на выходе из станка
На выходе заготовку протаскивают две пары высокопрочных полиуретановых роликов, не позволяющие повредить заготовку + нижние приводные, гладкие вальцы.
Пневматическая система прижимных подающих роликов
Три независимых пневматических контроллера управляющие прижимом протягивающих роликов обеспечивают безупречное позиционирование заготовки в процессе обработки в каждой зоне. Настройка прижимных роликов производится быстро и удобно с операторского места, при этом открывать защитный кожух не надо.
Редукторная система приводов спаренных роликов через карданные валы
Обеспечивает надежную передачу крутящего момента. Усиленный безлюфтовый редуктор обеспечивает мощную и стабильную подачу заготовок.
Позволяет оператору оперативно без открытия кожуха осуществлять регулировку скорости подачи в зависимости от поставленных целей с помощью (до 33 м/мин) инвертора , (опция) с центральной панели управления.
Установка на первый шпиндель пазовой фрезы и специальная линейка позволяет формировать на заготовки сразу две базовых поверхности, что значительно повышает точность и качество обработки.
Заполните форму — подготовим предложение с ценой, сроком поставки и условиями пусконаладки. Если нужно, предложим альтернативы под ваш бюджет и объём.